- Início
- Encoder no CNC: o que é proprietário e o que dá
Encoder no CNC: o que é proprietário e o que dá para trocar
Mande a foto da plaqueta do encoder e o modelo do comando. O técnico da Alpes diz primeiro se a peça é do fabricante do comando ou se um encoder de catálogo resolve, antes de qualquer orçamento.
O que a Alpes tem para isso
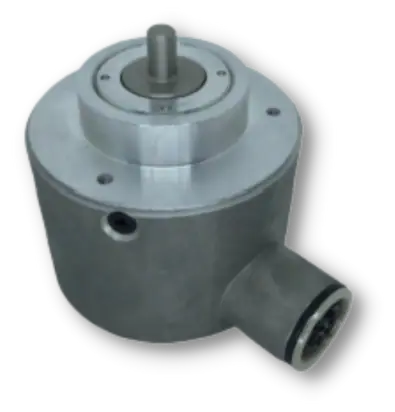
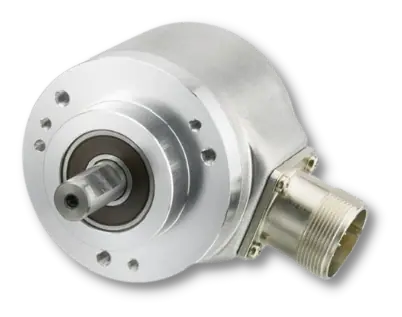
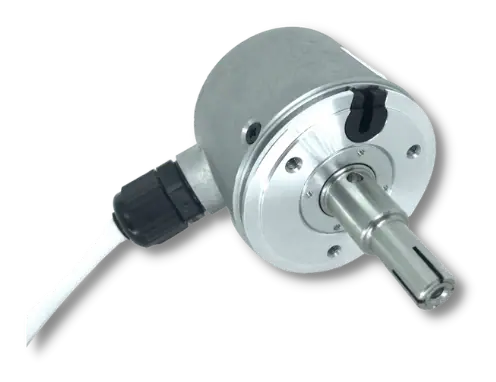
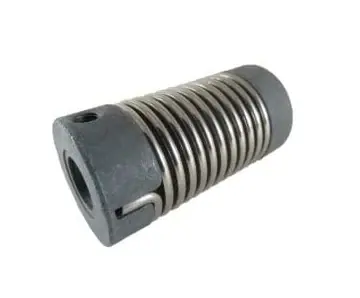
No CNC há dois tipos de encoder, e saber qual é o seu economiza dias. O encoder que fica dentro do servomotor dos eixos, e às vezes do spindle, fala o protocolo serial do fabricante do comando: é peça dele, e a reposição é com ele. Já o encoder externo do spindle de torno, o de retrofit e o de máquina convencional costumam ser incrementais, com sinais A, B e Z. Nesses, quando a entrada do comando é incremental, um encoder de catálogo resolve, desde que eixo, PPR, saída e índice batam.
Qual encoder do CNC é proprietário?
Muita gente procura o encoder do CNC pelo nome do fabricante do comando. Quem procura assim quer a peça do fabricante do comando, e nenhum encoder de catálogo fala aquele protocolo. A tabela separa os casos:
| Onde está | Que sinal costuma ter | Encoder de catálogo resolve? |
|---|---|---|
| Dentro do servomotor dos eixos, de comando de marca | protocolo serial do fabricante do comando | Não. Reposição com o fabricante do motor ou do comando |
| Dentro do motor do spindle, de comando de marca | idem | Não, pelo mesmo motivo |
| Encoder externo do spindle (torno, roscamento, orientação), ligado por correia ou acoplamento | incremental A, B e Z (confira se TTL ou HTL) | Sim, se a entrada do comando é incremental e os dados batem |
| Retrofit: comando novo em máquina antiga | o que o comando novo aceitar | Sim, escolhido pela entrada do comando novo |
| Máquina convencional com indicador digital | régua linear nos eixos | Não é encoder rotativo. A Alpes não vende régua |
| Manivela eletrônica | gerador de pulsos manual do comando | confira com o fabricante do comando |
A regra que decide tudo está na documentação do comando: se a entrada de encoder pede A, B e Z (com ou sem os complementares), um incremental de mercado entra; se pede um protocolo do fabricante, não entra.
O que conferir para trocar o encoder do spindle
- PPR. O comando tem um parâmetro com o número de pulsos por volta do encoder do spindle. Mantenha o mesmo PPR ou mude o parâmetro junto. Se o encoder é movido por correia, a relação entre as polias também está nos parâmetros.
- Saída e tensão. Confira se a entrada do comando é TTL line driver de 5 V ou HTL. Encoder de 5 V em entrada HTL não conta; encoder HTL em entrada de 5 V pode queimar a entrada.
- Índice Z. O roscamento e a orientação do spindle usam o pulso de índice. Confira se o comando espera o Z "gated" (sincronizado com a borda de B) ou livre. No B58N, o Z sincronizado existe só em 1.024 e 2.048 PPR.
- Rotação e frequência. Frequência = PPR × rpm ÷ 60. Ela precisa caber no encoder e na entrada do comando (veja abaixo).
- Mecânica. Diâmetro do eixo, flange e o suporte que já existe na máquina. Encoder de eixo sólido pede acoplamento flexível: acoplamento rígido carrega o rolamento.
- Conector e pinagem. Anote a cor de cada fio antes de soltar. Na troca de marca, a pinagem pode mudar.
- Proteção. Refrigerante e óleo pedem IP alto e conector vedado. O B58N é IP67, mas cai para IP65 com o conector de 8 pinos.
A conta da frequência no spindle
O encoder do spindle gira rápido, e é aí que a troca mal feita perde pulsos. Exemplos (cálculo nosso), com o B58N, que trabalha até 6.000 rpm e 200 kHz:
| PPR | Rotação do encoder | Frequência | No B58N |
|---|---|---|---|
| 1.024 | 6.000 rpm | 102,4 kHz | cabe |
| 2.048 | 6.000 rpm | 204,8 kHz | passa dos 200 kHz: limite de cerca de 5.860 rpm |
| 2.048 | 4.000 rpm | 136,5 kHz | cabe |
A entrada do comando também tem limite, e ele pode ser menor que o do encoder. Se o spindle gira mais rápido que o encoder aguenta, a saída é uma polia de redução, com a relação informada ao comando. A conta completa está no cálculo de frequência do encoder.
Por que o encoder do spindle falha
As falhas típicas no CNC são cabo do spindle cortado, óleo ou refrigerante no conector, perda do índice e troca por um encoder sem o protocolo que o comando pedia. Antes de comprar outro encoder:
- meça a continuidade de cada fio do cabo, mexendo nele ao longo do trajeto;
- abra o conector e procure umidade ou óleo;
- confira se a correia ou o acoplamento escorrega (o índice muda de lugar);
- gire o eixo do encoder à mão: ruído ou eixo duro é rolamento.
O roteiro de teste por tipo de saída está em como testar encoder.
E os encoders dos servomotores, para quem fabrica a máquina?
Para o fabricante de máquina que projeta o próprio servomotor, a linha ACURO da Hengstler tem absolutos para montar dentro do motor: o AD58 (BiSS de até 22 bits por volta, citado para usinagem CNC de precisão) e o AD25 (eixo cônico, citado para CNC). São componentes de projeto, importados e sob consulta, não peça de reposição de comando de marca. Quando o comando pede seno e cosseno de 1 Vpp, o caminho é um encoder senoidal, como o B58S nacional ou o S21 Hengstler, conferindo os dados com o comando.
O que a Alpes tem para isso
- B58N (fabricado no Brasil): 58 mm, de 1 a 10.000 PPR, saída TTL de 5 V ou HTL de 5 a 26 V, Z sincronizado em 1.024 e 2.048 PPR, 6.000 rpm, 200 kHz, IP67. Produção turbo sob consulta.
- RI58 Hengstler: 58 mm, até 10.000 linhas (40.000 passos em x4), eixos de 6 a 15 mm, saídas push-pull e RS422, IP40 a IP67 conforme a versão. O fabricante cita máquina-ferramenta e eixos CNC.
- RI36 Hengstler (importado, sob consulta): até 3.600 linhas em 36 mm, eixos de 4 a 10 mm, IP64, para onde o 58 mm não cabe.
- Acoplamento 300301-516 e cabo sob medida para a troca.
Quando não usar. Não compre encoder de catálogo para o servomotor de comando de marca: ele não fala o protocolo. Não use encoder rotativo onde a máquina pede régua linear de mícrons. E não troque o PPR do spindle sem mudar o parâmetro.
Próximo passo
Para a troca sem erro de ligação, veja como substituir um encoder rotativo. O mapa dos tipos está no guia o que é encoder e na central de encoders.
Fale com o técnico da Alpes
Mande a foto da plaqueta do encoder, o modelo do comando e a rotação máxima do spindle. O técnico diz se a peça é do fabricante do comando ou se um encoder de catálogo resolve, e com que código. WhatsApp (41) 98440-4804 ou formulário.
Perguntas frequentes
Posso trocar o encoder do servomotor do CNC por um encoder comum?
Em geral, não. O encoder que vem dentro do servomotor de um comando de marca fala o protocolo serial do fabricante e só funciona com o drive dele. A reposição é com o fabricante do motor ou do comando. Um encoder de catálogo serve onde o comando tem entrada incremental A, B e Z.
Qual encoder usar no spindle do torno CNC?
O que a entrada de encoder do comando pede: o mesmo PPR do parâmetro, a mesma saída (TTL line driver de 5 V ou HTL), o pulso de índice Z e um eixo e flange que caibam no suporte. Com esses dados, um encoder incremental de 58 mm como o B58N ou o RI58 costuma resolver.
Quantos pulsos o encoder de spindle precisa ter?
O número que o parâmetro do comando espera. Se o encoder for trocado por outro PPR, o parâmetro precisa mudar junto. Confira também a frequência: 1.024 PPR a 6.000 rpm já dão 102,4 kHz.
O encoder do spindle perde o índice e a rosca sai errada. É o encoder?
Pode ser o encoder, mas confira antes o cabo (corte ou óleo no conector), a fixação do acoplamento e se a correia entre spindle e encoder está escorregando. Um índice que muda de lugar pode ser problema mecânico, e não do encoder.
A Alpes vende régua linear para CNC?
Não. Régua linear óptica e encoder angular de precisão estão fora do portfólio da Alpes. Para posição linear em máquina de chão de fábrica com precisão de milímetro, há outros caminhos com encoder rotativo.
Fale com a Alpes Automação
Quanto mais detalhes (modelo, código do equipamento, aplicação e quantidade), mais rápido respondemos com o orçamento certo.