- Início
- Corte no comprimento com encoder: extrusora, per
Corte no comprimento com encoder: extrusora, perfiladeira e embaladora
Mande a foto ou o desenho do ponto de medição, o material, a velocidade da linha e o comprimento de corte. O técnico da Alpes monta o par de encoder e contador (ou indica a entrada do CLP) e faz a conta do fator.
O que a Alpes tem para isso
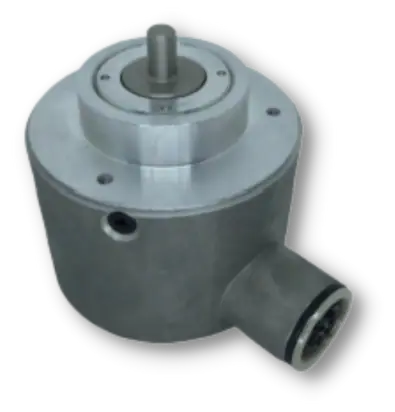
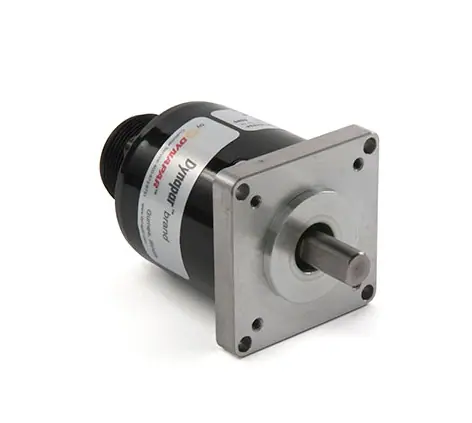
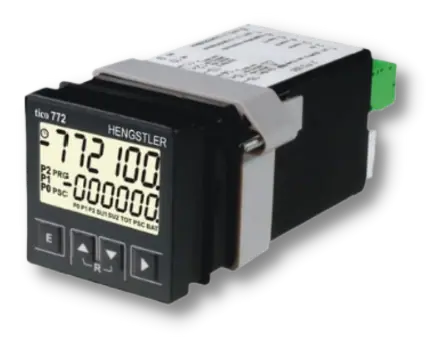
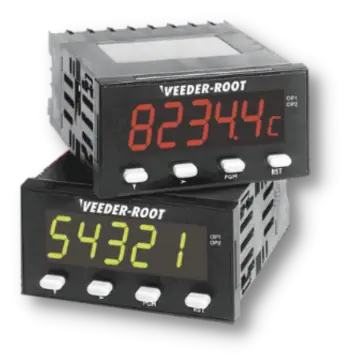
Para cortar no comprimento, o encoder mede quanto material passou e o contador pré-determinador ou o CLP aciona a faca, a serra ou a guilhotina quando a medida chega no valor programado. O encoder pode girar com uma roda de medição apoiada no material ou com o eixo de um rolo da máquina. A roda mede o material; o rolo mede o rolo, e a diferença entre os dois é o escorregamento. A Alpes fornece o conjunto de três linhas: encoder Dynapar, roda de medição e contador Hengstler ou Veeder-Root, com a conta do fator feita.
Onde o encoder entra em cada máquina
A Dynapar descreve o encoder no parafuso de avanço ou numa roda de medição, com um contador pré-determinado ou um CLP acionando o corte. Na embalagem, ela cita três usos: comprimento do filme no corte, contagem de unidades e velocidade da esteira.
| Máquina | Onde fica o encoder | O que ele faz | O cuidado |
|---|---|---|---|
| Extrusora (tubo, perfil, mangueira, filme) | puxador, roda sobre o perfil antes da cortadeira, bobinador | velocidade da linha, metragem e ponto de corte | calor perto da matriz e água do banho de resfriamento: roda de fenolite no calor; tubo molhado escorrega |
| Perfiladeira (chapa e bobina de aço) | roda sobre a chapa na entrada ou no eixo de um rolo de alimentação | avanço da chapa até a guilhotina ou a prensa de corte | óleo na chapa reduz a aderência da roda; o rolo de alimentação pode escorregar |
| Embaladora (flow pack, envelopadora) | puxador de filme, eixo da faca, esteira de alimentação | comprimento do filme por embalagem, sincronismo da faca, contagem | com filme impresso, quem manda é a marca de registro; o encoder dá o comprimento entre marcas |
| Guilhotina e cortadeira de bobina | roda sobre o material ou no eixo do avanço | comprimento da folha | parar no ponto exige pré-aviso |
A injetora fica de fora: a posição da rosca, do carro, do fechamento e do extrator é medida com transdutor linear, não com encoder rotativo. Na extrusão, sim, o encoder é peça de linha.
Roda no material ou encoder no rolo?
A roda encostada no material mede o que passou de fato. O encoder no eixo do rolo de tração ou do puxador é mais simples de montar, mas conta as voltas do rolo: se o material escorrega sobre ele, o corte sai longo, e o erro muda com o material, a temperatura e a tensão. Quando o rolo de tração aperta bem o material (puxador de esteira dupla, rolos com pressão), o rolo pode servir; confira com uma medida de trena antes de confiar.
A roda é escolhida pelo material. Nas rodas Dynapar: fenolite usinada (de -30 a +140 °C, para o calor da extrusão), borracha que não marca (de -30 a +70 °C) e roda com dois anéis de borracha para material escorregadio, que pede 8 lb (cerca de 36 N) de pressão. O passo a passo da escolha está na página da roda de medição.
A conta: pulsos por metro, resolução e frequência
- perímetro da roda = π × diâmetro;
- milímetros por pulso = perímetro ÷ PPR (vezes 1, 2 ou 4, conforme a leitura);
- pulsos por metro = 1.000 ÷ milímetros por pulso;
- frequência (Hz) = pulsos por metro × velocidade da linha em metros por segundo.
Exemplo (cálculo nosso). A roda nacional 300301-627, de cerca de 95,5 mm de diâmetro, tem perto de 300 mm de perímetro. Com o B58N de 1.000 PPR, cada pulso vale 0,3 mm, e um metro são cerca de 3.334 pulsos. Com a linha a 60 m/min (1 m/s), a frequência fica em 3,3 kHz. Escolhendo 300 PPR, cada pulso vale 1 mm, e o fator fica redondo.
Agora compare com a entrada do contador. O Tico 772 conta cerca de 50 kHz com sinal de 24 V; em quadratura, 30 kHz por canal em x1 e x2 e 15 kHz em x4. O C628 conta até 10 kHz, ou 5 kHz em quadratura. Nesse exemplo, todos sobram. A resolução de 0,3 mm também sobra: o erro de corte vem da roda e da parada da máquina, não do encoder.
Por que o corte passa do ponto: pré-aviso e preset duplo
Uma linha não para no ato. Se ela vem na velocidade alta até o número e só então manda cortar ou parar, o material avança alguns milímetros a mais, e esse excesso muda com a velocidade. A saída é o preset duplo: um preset avisa antes do alvo e a máquina reduz; o outro corta. O catálogo da Hengstler aponta esse uso para dar comprimentos exatos no corte de cabos, fios e linhas. A função, os modos e a programação estão em contador eletrônico industrial, que usa o corte como exemplo.
Quando o corte é feito com o material andando (serra voadora, faca rotativa), não há parada: o encoder dá a velocidade da linha para a ferramenta acompanhar o material. Aí o controle é do CLP ou do drive, não de um preset de contador. Para o setor de madeira, veja encoder para serraria e painéis.
Ajuste do fator na máquina
- Programe o fator com o perímetro calculado.
- Corte cinco peças, meça com trena (na extrusão, com a peça já fria) e tire a média.
- Novo fator = fator atual × (comprimento medido ÷ comprimento programado).
- Repita depois de trocar a roda ou o material, porque o perímetro efetivo muda.
Santa Catarina e o plástico
Santa Catarina é apontada como o segundo polo de transformação de plástico do país, com mais de mil empresas e 37 mil empregos, segundo dados da Abiplast citados em reportagem. Joinville é o centro do norte catarinense. Extrusora de tubo, perfil e filme é máquina comum nesse polo, e o corte no comprimento é onde o encoder trabalha nela.
O que a Alpes tem para isso
- B58N (fabricado no Brasil): de 1 a 10.000 PPR, qualquer valor (escolha o PPR que deixa o fator redondo), eixo sólido de 6, 8, 10 ou 12 mm, IP67, de 0 a 100 °C. Com eixo de 8 mm, recebe a roda 300301-627. Produção turbo sob consulta.
- H20 Dynapar: eixo de 1/4", 3/8" ou 10 mm, rolamento de duas carreiras, IP66 opcional, de -40 a +85 °C. A Dynapar cita medição e corte no comprimento em têxtil, papel, madeira, metal, borracha e plástico. Importado.
- Tico 772 Hengstler e Versacount Veeder-Root: preset duplo, lote, fator de escala e quadratura.
- C628 Veeder-Root: versões de preset duplo; frente NEMA 4X/IP65, para linha lavada.
- Qube 22 (importado, sob consulta): encoder de carcaça cúbica com três faces de montagem, que a Dynapar fez para corte no comprimento e bobinamento de filme e fio.
Quando não usar. O B58N não trabalha abaixo de 0 °C; em área fria, use o H20. Não meça no rolo se o material escorrega nele. E não use contador de 10 kHz numa linha que gera mais que isso: faça a conta antes.
Próximo passo
Para montar o conjunto de medição completo, veja contador de metros digital; para ligar o encoder no contador sem erro, como ligar sensor no contador. O mapa dos tipos de encoder está na central de encoders e no guia o que é encoder.
Fale com o técnico da Alpes
Mande a foto ou o desenho do ponto de medição, o material, a velocidade da linha, o comprimento de corte e a tolerância. O técnico indica o encoder, a roda e o contador (ou a entrada do CLP) e faz a conta do fator. WhatsApp (41) 98440-4804 ou formulário.
Perguntas frequentes
Onde colocar o encoder para cortar no comprimento?
O mais direto é uma roda de medição encostada no material, ligada ao encoder. Medir no eixo de um rolo de tração ou do puxador também funciona, mas aí o escorregamento do material sobre o rolo vira erro de corte.
Que contador usar para cortar no comprimento?
Um contador pré-determinador com fator de escala e, de preferência, dois presets: um reduz a velocidade antes, o outro corta. O Tico 772 Hengstler e o Versacount Veeder-Root fazem isso; o C628 tem versões de preset duplo.
Por que o comprimento do corte varia?
Em geral, por escorregamento da roda ou do rolo, roda gasta, pressão errada ou fator de escala calculado com o diâmetro nominal. Se a máquina corta em alta velocidade sem pré-aviso, ela também passa do ponto.
Injetora usa encoder para a posição da rosca?
Normalmente não. A posição da rosca, do carro, do fechamento e do extrator da injetora é medida com transdutor linear. Na extrusora, o encoder entra no puxador, na metragem e no corte.
O contador perde pulsos se a linha for rápida?
Só se a frequência passar do limite da entrada. Com roda de 300 mm de perímetro e encoder de 1.000 pulsos, a linha a 60 m/min gera cerca de 3,3 kHz. O Tico 772 conta cerca de 50 kHz com sinal de 24 V; o C628, até 10 kHz.
Fale com a Alpes Automação
Quanto mais detalhes (modelo, código do equipamento, aplicação e quantidade), mais rápido respondemos com o orçamento certo.