- Início
- Contador eletrônico industrial: o que cada funçã
Contador eletrônico industrial: o que cada função resolve na máquina
Diga qual é a sua máquina e o que o contador precisa fazer (parar, avisar antes, fechar o lote): o técnico da Alpes indica o modelo e a programação. Abaixo, a razão de cada função.
Contadores eletrônicos citados nesta página
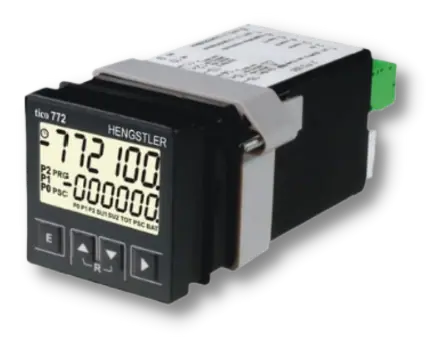 Contadores eletrônicos
Contador Eletrônico Multifuncional Hengstler Tico 772
Ver detalhes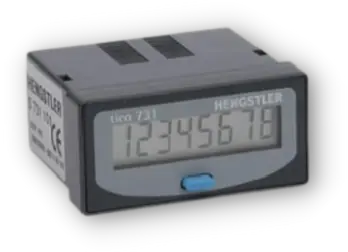 Contadores eletrônicos
Tico 731 – Contador Eletrônico Hengstler
Ver detalhes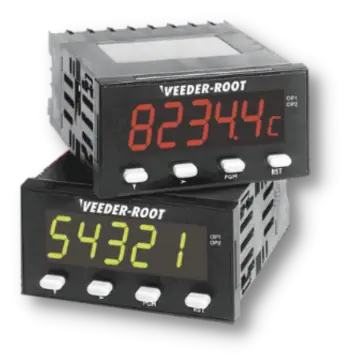 Contadores eletrônicos
Contador Eletrônico Veeder-Root Série C628
Ver detalhes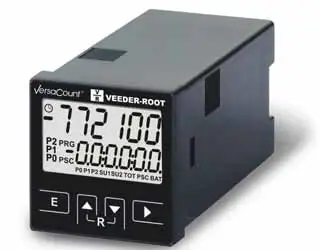 Contadores eletrônicos
Contador Multifuncional Veeder-Root Versacount
Ver detalhes
O contador eletrônico industrial conta pulsos de sensor, encoder ou contato e, diferente do contador mecânico, age na máquina. Ele avisa antes do alvo, para no número, fecha o lote, converte pulso em metro ou litro e guarda a contagem quando falta energia. Nenhuma dessas funções foi inventada à toa: cada uma nasceu de uma máquina e de um problema. Quem sabe qual problema a função resolve programa o contador certo na primeira vez.
Abaixo, cada função com a máquina que a pediu, o que dá errado sem ela e como o Tico 772 faz, com os códigos F do manual dele. O Versacount, da Veeder-Root, e o Tico 772, da Hengstler, têm a mesma ficha técnica.
De onde vieram as funções: o contador que contava até 25 Hz
Antes do eletrônico, quem precisava que o contador agisse na máquina usava um contador com pré-seleção, mecânico, eletromecânico ou pneumático. A ideia é antiga: numa patente concedida à Veeder-Root em 1950 (US 2,524,755), um conjunto de rodas era ajustado com a quantidade desejada e descia a zero durante a entrega, "quando então a entrega é automaticamente interrompida". A Hengstler ainda vende as gerações lado a lado (mecânicos, pneumáticos, eletromecânicos com pré-seleção e eletrônicos), e os limites das antigas explicam o que o eletrônico veio resolver:
| Contador antigo | O limite | O que o eletrônico fez |
|---|---|---|
| Pré-seletor eletromecânico Hengstler 486/487 | contava no máximo 25 Hz em corrente contínua e 10 Hz em alternada | o Tico 772 conta até 60 kHz (com sinal de 24 V, cerca de 50 kHz, pelo gráfico do fabricante) |
| Pré-seletor eletromecânico Hengstler 486/487 | zerava no máximo uma vez por segundo | o Tico 772 tem reset automático "sem perda de pulsos na frequência máxima" |
| Pré-seletor eletromecânico Hengstler 486/487 | o contato de saída ficava fechado do preset até o reset, sem escolha | no Tico 772, o tempo de saída vai de 0,01 a 599,99 s, ou a saída fica mantida até o reset |
| Contador pneumático Hengstler 497 | o sinal de pré-aviso exigia dois contadores | no Tico 772, o preset P1 dá o pré-aviso no mesmo aparelho |
| Pré-seletores Hengstler 486/487 e 446/447 | somar e descontar eram aparelhos diferentes | o Tico 772 soma até o preset ou desconta do preset até zero, conforme o modo |
As funções do contador eletrônico herdam a lógica desses contadores com pré-seleção e resolvem os limites deles. Por isso os nomes (preset, pré-aviso, lote, totalizador) são antigos, e o que eles fazem é o mesmo trabalho, agora sem o limite de velocidade.
A máquina passa do ponto: pré-aviso e preset duplo
Uma máquina não para no ato. Se ela vem na velocidade alta até o número, passa do ponto: cabo mais longo, espira a mais, dose acima do peso. Duas patentes descrevem o problema. A US 3,906,318, de 1975, controla uma bobinadeira com um contador que desconta as espiras e começa "um retardo forte quando faltam 200 espiras", para não bobinar a mais. A US 4,366,681, de 1983, descreve numa máquina têxtil o "excesso considerável" quando a máquina para da velocidade alta, e usa dois presets: partindo da velocidade baixa, "o excesso, se houver, será muito pequeno".
O catálogo da Hengstler aponta dois usos para o preset duplo: o posicionamento rápido e lento, que dá comprimentos exatos no corte de cabos, fios e linhas, e a dosagem grossa e fina. O primeiro preset reduz a velocidade ou fecha a vazão grossa; o segundo para no alvo. As máquinas típicas são a bobinadeira de transformador e de motor, a rebobinadeira de cabo, a cortadeira, a perfiladeira e a dosadora.
Como o Tico 772 faz. P2 é o alvo. P1 é o pré-aviso, em um de quatro modos (função F8):
- absoluto (F8 = 0): atua no valor de P1, contado a partir de zero;
- relativo ao alvo (F8 = 1): atua em P2 − P1. Com P2 = 1000 e P1 = 200, o sinal sai em 800. O glossário da Hengstler diz que esse sinal "acompanha quando a pré-seleção principal é alterada";
- simétrico (F8 = 2): atua em P2 − P1 e em P2 + P1, como uma faixa de tolerância em volta do alvo;
- janela (F8 = 3): um sinal abaixo de P1 e outro acima de P2, para vigiar se um valor fica entre dois limites.
Por que o modo relativo existe. A distância que a máquina precisa para reduzir depende da máquina, não do tamanho do lote. Se a meta da bobinadeira muda de 1.000 para 1.500 espiras, um pré-aviso absoluto em 800 teria de ser refeito à mão para 1.300. O relativo continua 200 antes, sozinho. É o mesmo raciocínio da patente de 1975.
O que dá errado. Sem pré-aviso, o material passa do ponto. Com um pré-aviso absoluto que ninguém reajustou ao mudar a meta, há dois erros: se a meta subiu, a máquina reduz cedo demais e anda devagar por muito tempo, perdendo produção; se a meta desceu abaixo do pré-aviso, ela nunca reduz e passa do ponto.
Quanto fiz e quanto falta: contar para cima ou para baixo
Na mesma máquina há duas perguntas: "quanto já fiz?" e "quanto falta?". Os pré-seletores antigos respondiam com aparelhos diferentes. O Tico 772 tem os dois modos: no modo reset, vai a zero e soma até P2; no modo set, vai a P2 e desconta até zero. Ele também pode zerar sozinho ao atingir P2 (F5 = 1) ou recarregar P2 ao chegar a zero (F5 = 3).
Na embaladeira e na enchedora, o operador quer ver quanto falta para fechar a caixa, e com F5 = 3 a contagem regressiva recomeça sozinha a cada caixa. No apontamento de produção, o gestor quer o produzido; o catálogo da Hengstler lembra que, na contagem aditiva, "a soma pode ser lida direto, sem cálculo". Com o modo trocado, a máquina não para errado, mas a leitura engana: o operador faz conta de cabeça, e o número anotado sai trocado.
Os três números da fábrica: ciclo, lote e totalizador
Toda fábrica lida com três números: o do ciclo, que zera a cada peça ou caixa; o do lote, que fecha a caixa ou o palete; e o da vida da máquina, que serve à manutenção e à garantia. O contador de lote junta os dois primeiros num aparelho só. No exemplo do manual da Hengstler, o preset principal é de "5 peças por caixa" e o de lote, de "30 caixas por palete". O contador de lote registra quantas vezes a contagem principal chegou ao preset; ele não faz duas contagens ao mesmo tempo, como às vezes se lê.
O totalizador do Tico 772 soma tudo, "mesmo que o contador principal seja zerado continuamente", e só zera à mão. No corte no comprimento, o preset principal controla o comprimento e o de lote, o número de peças.
Onde pesa: embaladeira, envasadora, prensa, conformação de metal e plástico, corte e empilhamento. Sem a função: sem contador de lote, alguém conta caixas à mão e o palete sai com 29 ou 31; sem totalizador, cada reset apaga a história da máquina. Mais sobre a contagem na linha em contador de peças.
Duas linhas, saldo e turno: as duas entradas
O Tico 772 tem duas entradas de contagem, A e B, e a função F1 escolhe como elas se combinam:
- A + B (totalização): duas linhas que alimentam a mesma embaladeira, ou dois sensores numa esteira larga.
- A − B (diferencial): o saldo. Peças que entram e saem de um pulmão; pessoas que entram e saem de um ambiente (a Hengstler cataloga o Tico 772 também como contador de pessoas).
- Contador de turno: duas somas parciais separadas, a entrada A na primeira e a B na segunda, e um total; zerar uma parcial não muda o total. A Hengstler o descreve para a "contagem por turno ou totalização de 2 linhas de produção".
- Razão entre dois eixos: no modo tacômetro, ele mostra A/B e a diferença percentual (A − B)/A, que revelam o escorregamento entre um rolo e o material, ou a relação de estiragem entre dois rolos, sem CLP.
O erro típico: ligar dois sensores em paralelo na mesma entrada, em vez de usar A + B. Quando os dois pulsos se sobrepõem, o contador vê um só e conta a menos.
O contador anda com a máquina parada: quadratura
O eixo de uma máquina parada vibra, e o material em linha às vezes recua. Com um canal só, cada vaivém sobre uma borda do encoder soma um pulso: o contador anda com a máquina parada, e o recuo vira comprimento a mais. Na bobinadeira em que o bobinador volta a forma para desfazer uma espira, a espira desfeita vira espira a mais (veja contador de voltas).
A saída é ler os dois canais de um encoder incremental, defasados de 90°: pela ordem em que os sinais chegam, o contador reconhece o sentido e desconta o recuo. É a contagem em quadratura, com avaliação simples (x1), dupla (x2) ou quádrupla (x4), que multiplica a resolução do encoder. No manual do Tico 772, o diagrama mostra a contagem voltando quando o sentido inverte.
A troca que quase ninguém explica. No Tico 772, x1 e x2 vão até 30 kHz por canal; x4, até 15 kHz por canal. O x4 dá quatro vezes a resolução, mas aceita metade da frequência. Exemplo com números hipotéticos: roda de 200 mm de perímetro numa linha a 100 m/min, ou seja, 500 rpm.
| Encoder | Frequência por canal | Tico 772 em x1 ou x2 (30 kHz por canal) | Tico 772 em x4 (15 kHz por canal) |
|---|---|---|---|
| Encoder de 1.000 pulsos por volta | 8.333 Hz | cabe | cabe: 4.000 contagens por volta, 0,05 mm por contagem |
| Encoder de 2.500 pulsos por volta | 20.833 Hz | cabe | não cabe: o contador perde pulsos e mede a menos, sem aviso |
A conta é pulsos por volta × rotação em rpm ÷ 60, por canal. A página de cálculo de frequência do encoder mostra como fazê-la. Em canal único, faça a conta com cerca de 50 kHz se o sinal for de 24 V, e não com os 60 kHz do catálogo. O Tico 731 tipos 4 e 5 também lê dois canais, como indicador de posição, até 2 kHz.
Pulso não é metro: o fator de escala
O sensor dá pulsos; a fábrica quer metros, litros ou peças. O fator de escala do Tico 772 (o prescaler, PSC) é um multiplicador de 0,0001 a 99,9999: PSC = valor desejado no display ÷ número de pulsos. Dois exemplos do manual: um medidor de vazão que dá 173 pulsos a cada 100 litros, com display em litros, pede PSC = 100 ÷ 173 = 0,5780; um pulso por centímetro, com display em polegadas, pede 1 ÷ 2,54 = 0,3937.
Com encoder e roda (números hipotéticos). Roda de 200 mm de perímetro e encoder de 1.000 pulsos por volta em x1: cada pulso vale 0,2 mm, e o PSC = 0,2000 faz o display mostrar milímetros. Para ler em metros, põe-se o ponto decimal antes das três últimas casas. O ponto é só um auxílio de leitura e não muda o valor: quem converte pulso em milímetro é o PSC.
A roda gasta. Mede-se uma peça longa com trena: 100,00 m reais, e o contador mostra 100,30 m. O novo PSC é 0,2000 × 100,00 ÷ 100,30 = 0,19940. Num contador mecânico de relação fixa, esse desvio não se compensa; no eletrônico, sim, pelo fator. O conjunto de roda, encoder e contador está em contador de metros digital.
O que dá errado. Achar que o ponto decimal converte milímetro em metro. E mudar o fator sem conferir os presets: com PSC maior que 1, nem todo preset é alcançável (com PSC 5, o 7 não existe, e o contador muda o preset para 10), e ao alterar o PSC os presets são recalculados. A máquina passa a cortar no valor arredondado.
Conta a mais com fim de curso: o filtro de 30 Hz
O contato mecânico não fecha uma vez só: ele quica e fecha várias vezes em poucos milissegundos. Um contador eletrônico rápido enxerga cada quique como uma peça e conta 2, 3 ou 5 por evento, de forma irregular, e o erro que não se repete igual confunde a manutenção. O manual do Tico 772 é direto: com contatos mecânicos (relés, chaves, reed), a entrada deve ser amortecida em 30 Hz para filtrar o repique. Com o filtro, o pulso mínimo é de 17 ms.
A Hengstler dá a regra para escolher o gerador de pulsos: repique acima de 3 ms não pode ocorrer, senão haverá contagens erradas; até 10 Hz servem microchaves, fins de curso e contatos acionados por came; até 30 Hz, mini-relés; acima de 30 Hz, recomenda-se gerador eletrônico (sensor de proximidade, barreira de luz, encoder).
O padrão de fábrica engana. O Tico 772 sai de fábrica sem filtro (F4 = 1), pronto para sensor eletrônico; quem liga fim de curso nele sem programar F4 = 0 passa a contar o repique. O Tico 731 tipo 1 sai ao contrário, com filtro, pronto para contato. E o filtro no lugar errado também erra: ligado com encoder ou sensor rápido, ele limita a contagem e perde pulsos. O C628 resolve o mesmo problema com um filtro ajustável em 20, 200 ou 10.000 Hz.
Dois avisos sobre sensores: um sensor de 2 fios pode fazer o contador contar sozinho ou não contar, e o mais seguro é usar sensor de 3 fios; e os Tico não têm entrada Namur. Antes de ligar, confira o sensor com o técnico. Mais sobre a origem do sinal em contador de pulsos.
Pulsos que somem entre um lote e outro: o reset
O Tico 772 zera de vários jeitos: pela tecla (que pode ser travada), por sinal externo, sozinho ao atingir P2, ou ao ligar. Cada um responde a um problema.
- Reset automático. Numa linha contínua, entre o fim de um lote e o reset feito por fora, pelo CLP ou pelo operador, passam pulsos que se perdem. Exemplo hipotético: linha a 2 m/s com 0,1 mm por pulso dá 20.000 pulsos por segundo; só o pulso mínimo do reset externo, de 5 ms, engole 100 pulsos, ou 10 mm por peça, sem contar o tempo de varredura do CLP. O contador que zera sozinho não perde: a Hengstler fala em reset automático "sem perda de pulsos na frequência máxima". O pré-seletor eletromecânico nem podia fazer isso, porque zerava no máximo uma vez por segundo.
- Reset estático ou dinâmico. No estático, o contador fica zerado enquanto o sinal estiver presente; no dinâmico, zera na borda e já volta a contar. O CLP às vezes segura o sinal de reset por centenas de milissegundos: numa esteira de 10 peças por segundo, um reset estático mantido por 300 ms deixa 3 peças sem contar a cada lote. A tabela de defeitos do manual põe "sinal de reset contínuo" como causa de "contador não conta".
- Corte intermediário (F16). Isola o sinal principal durante o reset, como diz o manual, "quando os primeiros comprimentos de material, ou comprimentos com defeito, têm de ser cortados". O operador corta o defeito e descarta o pedaço, e o refugo não conta como peça boa.
Faca, contator ou CLP: o tempo e o tipo da saída
No pré-seletor eletromecânico, o contato de saída ficava fechado do preset até o reset, sem escolha. No Tico 772, a saída pode ser um pulso (nove tempos fixos de 0,02 a 10 s, ou três do usuário, de 0,01 a 599,99 s) ou ficar mantida até o reset, em lógica normal ou invertida.
- Pulso curto comanda faca, carimbo, marcador ou entrada de CLP. Se for curto demais, o CLP não lê (quando o pulso é mais curto que o ciclo de varredura) e o contator não chega a fechar.
- Sinal mantido segura a máquina parada até alguém zerar e liberar. Onde deveria ser pulso, trava a linha.
- Lógica invertida: o relé fica energizado em operação e cai na meta ou na falta de energia. Para quem quer que a falha também pare a máquina, é a escolha segura.
- Relé ou transistor: o relé do 772 (até 250 V CA, 5 A) pede carga mínima de 5 V e 10 mA. Para entrada de CLP de corrente baixa, use a saída a transistor PNP, de 50 mA.
Vigiar a velocidade: tacômetro com supressão na partida
Como tacômetro, o Tico 772 mede o tempo entre dois pulsos e mostra rotações por segundo ou por minuto, com um limite mínimo (P1) e um máximo (P2). A Hengstler cita a taxa de uma envasadora em garrafas por hora, a velocidade de esteira dentro de limites e a velocidade de máquinas-ferramenta com mínimo e máximo.
Por que a supressão na partida. Toda máquina parte de zero. Sem a supressão, o alarme de velocidade mínima dispara cada vez que a esteira liga, o operador aprende a ignorá-lo, e ele deixa de servir para o que importa: avisar que a correia patinou ou rompeu. No 772, o sinal de limite inferior fica suprimido na partida até a velocidade passar do mínimo pela primeira vez.
Medir o período ou contar por um tempo. Medir o período responde rápido em rotação baixa: num eixo a 30 rpm, com um pulso por volta, o 772 atualiza a leitura a cada 2 s. O Tico 731 tipo 1, a bateria, conta os pulsos durante 6 s: são 3 pulsos, e um a mais ou a menos muda a leitura em 10 rpm. Em troca, gasta pouca energia, e é por isso que o 731 a bateria mede assim.
Proteger a receita e o número: teach-in, trava e memória
- Teach-in. Pela entrada teach, o valor atual da contagem vira o preset 2. Na troca de produto numa máquina de corte, avança-se o material até o ponto certo de uma peça-modelo e grava-se, sem medir, calcular e digitar, que são três chances de erro.
- Trava do teclado. O preset é a receita da máquina: um toque errado no turno da noite muda o comprimento de corte ou zera o lote. O manual do Tico 772 avisa que entradas não permitidas "podem prejudicar a segurança operacional da máquina". Há travas separadas para o reset, os presets e o fator (F30 a F34) e três modos de trava (F35), um deles por chave externa, que deixa o encarregado ajustar sem dar acesso ao operador.
- Memória contra queda de energia. Queda de energia no meio do lote é rotina em muita fábrica; sem memória, o lote recomeça do zero e a caixa sai com peças a mais. O Tico 772 guarda a contagem em memória não volátil por mais de 10 anos, e a função F17 escolhe entre restaurar o valor ou zerar ao ligar. Na tabela de defeitos do manual, "valor não é guardado" é F17 em zerar. Os tipos 1 e 3 do Tico 731 trabalham com bateria de lítio de 7 anos nominais.
Um teste que evita muita reclamação: desligue o painel no meio de um lote e religue. O valor voltou? Somou uma peça? Zerou sozinho? Em PNP, aparece um pulso curto nas entradas ao ligar, que pode somar uma peça ou disparar um reset se a entrada de reset estiver ligada.
Como as funções se juntam: o exemplo do corte no comprimento
Numa cortadeira, quase todas as funções trabalham juntas. O folheto da Hengstler de 2012 descreve o conjunto: corte e empilhamento de filmes, fitas, metais, papel e cartão, com preset para o comprimento, posicionamento rápido e lento, e o número de peças no contador de lote integrado.
| Etapa da máquina | Função | No Tico 772 |
|---|---|---|
| Medir o material sem contar vibração nem recuo | encoder com roda, em quadratura | F1 (modo de entrada) e F2 (x1, x2 ou x4) |
| Ler o sensor certo | lógica e nível da entrada; sem filtro para encoder | F3 (PNP ou NPN); F4 = 1 |
| Converter pulso em milímetro e corrigir o desgaste da roda | fator de escala | PSC |
| Chegar ao comprimento sem passar | pré-aviso relativo à meta (rápido e lento) | P1 relativo (F8 = 1); P2 = comprimento |
| Cortar e já contar a próxima peça | reset automático sem perda de pulsos | F5 |
| Contar peças e fechar o lote | contador de lote | preset de lote |
| Descartar o pedaço com defeito sem estragar a contagem | corte intermediário | F16 |
| Ensinar o comprimento com uma peça-modelo | teach-in | entrada de aplicação |
| Proteger a receita | trava do teclado | F30 a F35 |
| Não perder o lote na queda de energia | memória; restaurar ao ligar | F17 |
Que funções pesam em cada máquina
| Máquina | Funções que decidem |
|---|---|
| Bobinadeira de transformador ou de motor | preset com pré-aviso relativo, quadratura para descontar o recuo da forma, trava do teclado, memória |
| Cortadeira, perfiladeira, rebobinadeira | fator de escala, pré-aviso, reset automático, lote, corte intermediário, teach-in |
| Embaladeira e envasadora | contagem regressiva com recarga automática, lote, totalizador, filtro conforme o sensor, memória |
| Esteira e transportador | tacômetro com limites e supressão na partida |
| Duas linhas, pulmão, controle de acesso | A + B, A − B, contador de turno |
| Dobradeira, serra, guilhotina sem CNC | indicador de posição em quadratura, com ponto de referência |
| Ensaio de durabilidade | preset que para no alvo, memória, totalizador |
| Dosagem de líquido | fator de escala (pulsos por litro), pré-aviso para dosagem grossa e fina |
Resumo: cada função, o problema e o que dá errado sem ela
| Função | Problema que resolve | Sem ela, ou mal configurada | No Tico 772 |
|---|---|---|---|
| Contagem crescente ou decrescente | "quanto fiz" e "quanto falta" são perguntas diferentes | leitura trocada, apontamento errado | modos reset e set; F5 |
| Pré-aviso | a máquina não para no ato | passa do ponto; com valor absoluto esquecido, reduz cedo ou nunca | P1, F8 (relativo = 1) |
| Contador de lote | fechar caixa e palete | palete com 29 ou 31; caixa curta | preset de lote |
| Totalizador | guardar a vida da máquina | cada reset apaga a história | totalizador, só com reset manual |
| A + B, A − B e turno | duas linhas, saldo, turnos | sensores em paralelo contam a menos | F1; contador de turno |
| Quadratura | vibração e recuo | conta com a máquina parada; em x4 acima do limite, perde pulsos | F1, F2 |
| Fator de escala | pulso não é metro nem litro | ponto decimal usado como conversão; preset arredondado | PSC |
| Filtro de 30 Hz | repique do contato | conta 2, 3 ou 5 por evento; ligado com encoder, perde pulsos | F4 |
| Reset automático e dinâmico | pulsos perdidos entre lotes | peças a menos no início de cada lote | F5; tipo de reset |
| Corte intermediário | descartar o defeito | refugo contado como peça | F16 |
| Tempo e lógica da saída | CLP, faca, contator | pulso não lido; linha travada | 0,01 a 599,99 s; mantida; invertida |
| Tacômetro com supressão na partida | vigiar a velocidade | alarme falso a cada partida, depois ignorado | limites P1 e P2; supressão |
| Teach-in | ensinar a medida | medir, calcular e digitar com erro | entrada teach |
| Trava do teclado | proteger a receita | um toque errado muda o corte ou zera o lote | F30 a F35 |
| Memória e F17 | queda de energia | o lote recomeça do zero | memória por mais de 10 anos; F17 |
Qual contador eletrônico usar
- Tico 772 Hengstler e Versacount Veeder-Root: têm a mesma ficha técnica, com até 3 presets, 2 relés, lote, totalizador, quadratura e fator de escala, em 48 × 48 mm. É o modelo para quem precisa que o contador mande na máquina. Para escolher entre o 772 e o 731, veja contadores Tico Hengstler.
- Tico 731 Hengstler: o compacto de 48 × 24 mm, que conta, mede rotação ou tempo, com versões a bateria. Não tem relé de potência nem contador de lote.
- C628 Veeder-Root: o mostrador de 18 mm muda de cor, entre vermelho e verde, num evento programado, e o operador vê o alerta sem ler o número. Tem versões de totalizador, tacômetro, temporizador, preset simples, preset duplo e preset com lote; conta até 10 kHz, ou 5 kHz em quadratura; a frente é NEMA 4X/IP 65, para lavagem.
- SQC e V4545 Veeder-Root: saíram de linha. O que usar no lugar está em reposição de contador pelo código.
E quando o mecânico basta? O contador mecânico não precisa de energia nem de sensor, guarda o número sem energia e pode ser selado e sem reset. A pergunta é o que o número faz: se ele só precisa mostrar ou provar, o mecânico resolve; se precisa mandar na máquina, é o eletrônico. A linha completa está em contadores Veeder-Root e Hengstler.
Na hora de ligar, veja como ligar sensor no contador; para programar o Tico 772, o manual em português do Tico 772.
Fale com o técnico da Alpes
Diga qual é a sua máquina e o que o contador precisa fazer (parar, avisar antes, fechar o lote, vigiar a velocidade), de onde vem o sinal (contato, sensor PNP ou NPN, encoder) e a alimentação do painel. Indicamos o modelo e as funções a programar. Fale com o técnico da Alpes pelo WhatsApp (41) 98440-4804 ou pelo formulário.
Perguntas frequentes
O que é um contador pré-determinador?
É o contador com preset: você programa um número e, quando a contagem chega nele, o contador aciona uma saída que para ou comanda a máquina. O nome vem dos contadores mecânicos e eletromecânicos com pré-seleção. Hoje a função está no Tico 772, no Versacount e no C628. O V4545 Veeder-Root, vendido como contador pré-determinador, saiu de linha.
Qual a diferença entre contador eletrônico e contador mecânico?
O mecânico conta sem energia e sem sensor, guarda o número e pode ser selado e sem reset: serve para mostrar e provar. O eletrônico conta pulsos de sensor, encoder ou contato e age na máquina: avisa antes do alvo, para no número, fecha o lote, converte pulso em metro e desconta o recuo com encoder em quadratura.
Por que o contador eletrônico conta a mais?
O motivo mais comum é contato de relé ou fim de curso sem filtro: o contato quica, e cada quique vira uma contagem. No Tico 772, que sai de fábrica sem filtro, ligue o filtro de 30 Hz (F4 = 0). Outra causa é o pulso que aparece nas entradas ao ligar o painel.
Como fazer o contador mostrar metros em vez de pulsos?
Pelo fator de escala: PSC = valor desejado no display ÷ número de pulsos. Com roda de 200 mm de perímetro e encoder de 1.000 pulsos por volta, cada pulso vale 0,2 mm, e PSC = 0,2000 mostra milímetros. O ponto decimal só ajuda a ler; quem converte é o fator.
O contador perde a contagem quando falta energia?
O Tico 772 não: guarda a contagem em memória não volátil por mais de 10 anos, e a função F17 escolhe entre restaurar o valor ou zerar ao ligar. Se o valor some, confira o F17. Os tipos 1 e 3 do Tico 731 funcionam com bateria de lítio de 7 anos nominais.
O Tico 772 chega mesmo a 60 kHz?
60 kHz é o teto nominal. Com sinal de 24 V, o gráfico do fabricante dá cerca de 50 kHz, e é com esse número que se faz a conta. Em quadratura, o limite é de 30 kHz por canal em x1 e x2 e de 15 kHz em x4.
Fale com a Alpes Automação
Quanto mais detalhes (modelo, código do equipamento, aplicação e quantidade), mais rápido respondemos com o orçamento certo.