- Início
- Padronizar os encoders da planta: método em cinc
Padronizar os encoders da planta: método em cinco passos e planilha de inventário
Preencha a planilha de inventário desta página e mande para a Alpes: o técnico devolve, ponto a ponto, o código atual, a família padrão e o que precisa de acessório ou de atenção.
O que a Alpes tem para isso
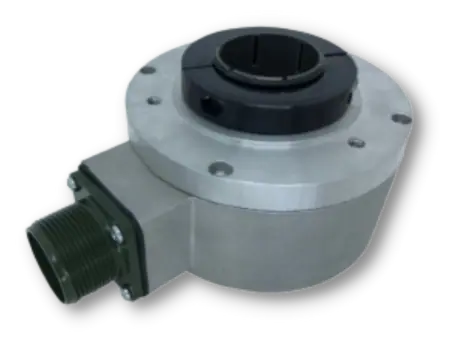
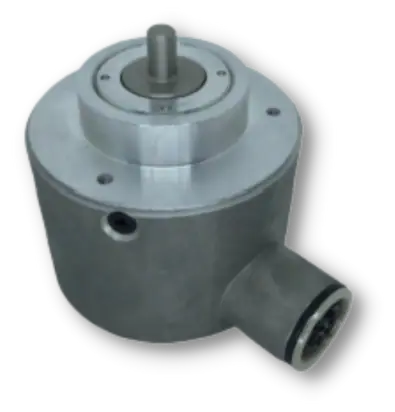
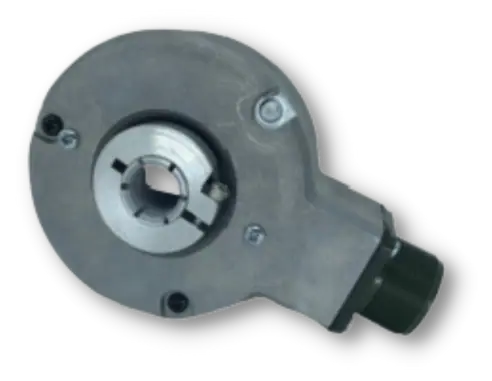
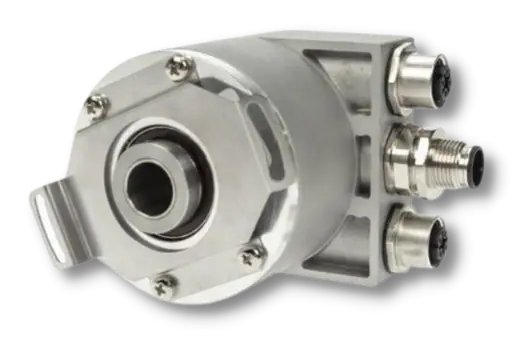
Padronizar os encoders da planta é trocar uma coleção de códigos diferentes por poucas famílias, com reserva planejada pela criticidade de cada ponto. O método tem cinco passos: inventariar ponto a ponto, identificar o código antigo e o atual, agrupar em poucas famílias, definir a reserva por criticidade e levar a planilha para a reunião com a Alpes. A planilha de inventário está no fim desta página, pronta para copiar.
O método serve para quem cuida da manutenção ou da engenharia de uma planta grande (papel, aço, madeira, alimentos, cimento, mineração), com muitos encoders e marcas misturadas. Para o básico, veja o guia do que é encoder; os modelos estão na Central de encoders.
Por que padronizar os encoders?
- Menos códigos, menos estoque parado: quando dez pontos usam o mesmo código, uma reserva cobre os dez.
- Troca sem pesquisa: o técnico pega a peça certa no almoxarifado, sem procurar equivalente com a máquina parada.
- Menos falha repetida: o inventário mostra onde o mesmo encoder quebra de novo, e a causa (corrente no eixo, acoplamento, cabo) entra na padronização. Em siderurgia, a Dynapar publica que sistemas de encoder chegam a falhar até 4 vezes por ano, com cabo, escorregamento do acoplamento e desalinhamento entre as causas principais.
- Compra mais simples: poucos códigos, sempre os mesmos, com o mesmo fornecedor.
Passo 1: como fazer o inventário?
Ponto de medição a ponto de medição, com a planilha do fim da página. Para cada encoder, registre a máquina, o ponto, a foto da plaqueta, o código completo, o eixo ou furo, o PPR (ou bits), a saída e a tensão, o conector e o comprimento do cabo, o equipamento que lê o sinal, a rotação máxima, o ambiente, a criticidade, a reserva que existe hoje e quantas vezes ele falhou nos últimos 12 meses.
Se a plaqueta estiver apagada, meça: conte os pulsos de uma volta com um contador ou um osciloscópio, com o pulso Z como referência; meça o eixo e a flange; identifique a tensão e a saída pelos fios e pela entrada do equipamento. Escreva na coluna de observações que o dado foi medido. O roteiro de teste está em como testar um encoder.
Passo 2: como identificar o código antigo e o atual?
Cada código antigo vira um código atual, conferido pela plaqueta e pelas medidas:
- Encoders Dynapar: o código diz PPR, flange, eixo, saída, conexão e cabo. Alguns códigos antigos de B58N e HS35N não seguem o configurador atual; nesses, valem a plaqueta e as medidas. Veja a tabela do código de pedido na ficha do B58N.
- Encoders Veeder-Root: as séries BA, BC, B58 e HS35B hoje são Dynapar. Veja o que conferir em encoder Veeder-Root.
- Encoders de outras marcas: confira flange, eixo, PPR, tensão, saída, pinagem e ambiente dos dois lados. O roteiro está em troca de encoder.
Na planilha, a coluna "Código padrão proposto" fica em branco até este passo.
Passo 3: como agrupar em poucas famílias?
Agrupe pelo que define a mecânica e o ambiente, não pela marca antiga. Um ponto de partida com a linha Dynapar:
| Grupo de pontos | Família padrão | Por quê |
|---|---|---|
| Eixo sólido de 58 mm, máquina industrial, de 0 a 100 °C | B58N | Qualquer PPR de 1 a 10.000, seis flanges, vários eixos, fabricado no Brasil |
| Encoder direto no motor, ambiente industrial | HS35N | Eixo vazado de 6 a 16 mm, fixação para face C de 4,5" e 8,5" |
| Motor com inversor, choque, sujeira ou frio abaixo de zero | HS35R | Furo isolado de 6 a 28 mm, 400 G, IP67, opera até −40 °C |
| Lavagem com vapor ou cáusticos | HD25 ou HD20 | IP67, NEMA 6, carcaça inox opcional |
| Posição que não pode se perder ao desligar | AI25 ou AC58 | Absoluto multivoltas com a interface do CLP |
| Motor de laminação ou máquina de papel | RIM Tach (RT8, RT1) | Magnético, sem rolamento, para face C de 8,5" e 12,5" |
Dentro de cada família, junte o que der: o mesmo PPR onde o drive aceita reparametrizar, a mesma saída, o mesmo conector com chicote padrão e o mesmo acoplamento ou braço de torque. Cada coincidência a mais é um código a menos. Aproveite o passo para tratar a causa das falhas repetidas: furo isolado onde há corrente no eixo (veja corrente no eixo), acoplamento certo onde ele escorrega, modelo de −40 °C onde faz frio.
Passo 4: como definir a reserva por criticidade?
| Criticidade | O que é | Reserva |
|---|---|---|
| A | A falha para a linha ou um equipamento sem redundância | Peça de reserva na planta, do código padrão daquele ponto |
| B | A falha reduz a produção ou tem contorno | Reserva comum para a família padrão, que cobre vários pontos |
| C | A falha não para a produção | Compra na falha |
Depois da padronização, refaça a conta da reserva: um código que aparece em vários pontos A e B pede menos peças do que a soma das reservas antigas, uma para cada marca. A coluna "Falhas em 12 meses" mostra onde a reserva gira e onde vale mais tratar a causa do que estocar.
Passo 5: o que acontece na reunião com a Alpes?
Você leva a planilha preenchida até o passo 1, ou até onde conseguiu. A Alpes devolve, ponto a ponto:
- o código atual conferido de cada encoder, ou o que falta medir;
- a família padrão proposta e o que muda na montagem (acoplamento, braço de torque, chicote);
- os pontos que ficam como estão, e por quê;
- os casos que pedem projeto de fábrica, que a Alpes leva ao fabricante.
Cada planta tem a sua complexidade. A Alpes começa a análise assim que recebe a planilha e mantém você informado de cada atualização.
Planilha de inventário de encoders
Copie a tabela abaixo para a sua planilha (selecione, copie e cole). Cada linha é um ponto de medição.
| Nº ou TAG | Área e máquina | Ponto de medição | Marca e modelo (plaqueta) | Código completo | Tipo (incremental, absoluto, resolver) | Eixo ou furo (mm) e fixação | PPR ou bits | Saída e tensão | Conector e cabo (m) | Quem lê (drive, CLP, contador) | Rotação máxima (rpm) | Ambiente (frio, lavagem, inversor, choque) | Criticidade (A, B, C) | Reserva hoje (quantidade) | Falhas em 12 meses | Código padrão proposto | Observações |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
Dicas de preenchimento: no "Código completo", copie todos os caracteres da plaqueta, inclusive os do fim; em "Eixo ou furo", escreva a medida e se é sólido, vazado ou semi-vazado; em "Ambiente", marque se há inversor no motor, lavagem, temperatura abaixo de 0 °C e choque; em "Criticidade", use a tabela do passo 4.
O que a Alpes tem para isso
- HS35R: o eixo vazado heavy duty para padronizar motores com inversor, choque e frio. Em máquina leve e limpa, o HS35N basta.
- B58N: a família de 58 mm que cobre quase toda montagem de eixo sólido. Não use abaixo de 0 °C.
- HS35N: eixo vazado direto no motor em ambiente industrial. Não é heavy duty.
- AI25: absoluto para padronizar os pontos de posição. Onde a máquina aceita referência a cada partida, o incremental resolve.
Próximo passo
Se a planta tem muitos encoders de outras marcas, comece pelo roteiro de troca de encoder. Para casos fora do catálogo, veja a engenharia de aplicação da Alpes.
Fale com o técnico da Alpes
Mande a planilha, mesmo incompleta, com as fotos das plaquetas. O técnico da Alpes confere ponto a ponto e marca a reunião para a proposta de padronização. Fale com o técnico da Alpes pelo WhatsApp (41) 98440-4804 ou pelo formulário, com "Projeto especial" no início da mensagem.
Perguntas frequentes
Por que padronizar os encoders da planta?
Para ter menos códigos diferentes, menos peças paradas no almoxarifado e trocas mais rápidas. Quando vários pontos usam o mesmo código, uma reserva cobre todos, e o técnico não precisa descobrir o equivalente com a máquina parada.
Como fazer o inventário de encoders?
Ponto a ponto: máquina, ponto de medição, foto da plaqueta, código completo, eixo, PPR, saída, cabo, quem lê o sinal, ambiente, criticidade, reserva e falhas do último ano. A planilha desta página traz as colunas prontas para copiar.
E se a plaqueta do encoder estiver apagada?
Dá para levantar os dados: conte os pulsos de uma volta com um contador ou osciloscópio, usando o pulso Z como referência; meça eixo e flange; identifique a tensão e a saída pelos fios e pelo equipamento que lê o sinal. Registre na planilha que o dado foi medido, não lido.
Quantas peças de reserva manter?
Depende da criticidade de cada ponto e do quanto a padronização juntou os códigos. A regra do método: reserva na planta para os pontos que param a linha (A), reserva comum por família para os de impacto parcial (B) e compra na falha para os demais (C).
Dá para padronizar encoders de outras marcas em Dynapar?
Em muitos casos, sim: a troca é conferida ponto a ponto pela plaqueta e pelas medidas (eixo, flange, PPR, tensão, saída, conector e ambiente). Onde a troca exige mudar a montagem ou o drive, a planilha registra e a decisão fica para a reunião.
Fale com a Alpes Automação
Quanto mais detalhes (modelo, código do equipamento, aplicação e quantidade), mais rápido respondemos com o orçamento certo.