- Início
- Tico 772: manual em português, códigos F e progr
Tico 772: manual em português, códigos F e programação
Travou na programação? Mande a foto do display: o técnico da Alpes diz qual ajuste mudar. Abaixo, o Tico 772 explicado pelo que você quer fazer, em português.
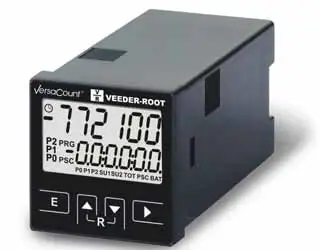
Tico 772 e Versacount, com a mesma ficha técnica
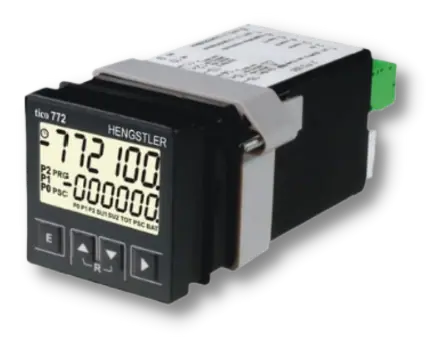
O Tico 772 Hengstler se programa por códigos F, e três ajustes decidem se ele conta certo: o F3 (entrada PNP ou NPN), o F4 (com ou sem filtro) e o fator de escala. Este guia da Alpes Automação explica o aparelho em português e pelo que você quer fazer: contar, parar a máquina no número, fechar lote, ler metros com encoder e trocar um SQC. Não encontramos manual do fabricante em português. A referência técnica continua sendo o manual original da Hengstler; o que está aqui é a nossa explicação, e não uma tradução dele.
O Versacount, da Veeder-Root, e o Tico 772, da Hengstler, têm a mesma ficha técnica.
Antes de tudo: como o Tico 772 sai da caixa
O Tico 772 sai de fábrica como contador de pulsos, pronto para um sensor eletrônico PNP. Boa parte dos "contador com defeito" é isso: quem liga um fim de curso, um contato de relé ou um sensor NPN sem mexer na programação vê o contador contar a mais ou não contar nada.
| Ajuste do Tico 772 | Padrão de fábrica | Mude quando | Sintoma se não mudar |
|---|---|---|---|
| Filtro de entrada (F4) | F4 = 1: sem filtro, frequência máxima | o sinal vem de contato mecânico (relé, fim de curso, microchave, reed): programe F4 = 0, filtro de 30 Hz | conta a mais, de forma irregular |
| Lógica da entrada (F3) | PNP, nível de 8 V | o sensor é NPN, ou o sinal é de nível TTL | não conta |
| Função básica | contador de pulsos | o aparelho vai trabalhar como tacômetro, temporizador, contador de dois turnos ou contador de lote | mostra pulsos onde se queria rotação, tempo ou lote |
Quem troca um Tico 731 por um Tico 772 precisa de atenção em dobro: o 731 tipo 1 sai de fábrica com o filtro de 30 Hz ligado, e o 772 sem ele. Na mesma máquina com fim de curso, o 772 passa a contar o repique do contato se não for reprogramado.
Contar: peças, pulsos ou metros
A entrada certa para o sensor (F3 e F4)
- Limiares: no nível de 8 V, abaixo de 2 V a entrada lê "desligado" e acima de 8 V lê "ligado"; no nível TTL, abaixo de 1 V e acima de 4 V. Máximo de 40 V CC; resistência de entrada de cerca de 10 kΩ.
- F3: lógica PNP ou NPN, em nível de 8 V ou TTL.
- F4: F4 = 0 liga o filtro de 30 Hz, para contato mecânico; F4 = 1 deixa a entrada livre, para sensor eletrônico e encoder.
- Sensor Namur: o Tico 772 não tem entrada Namur. Esse sensor não liga direto nele.
A regra da Hengstler para contato mecânico: até 10 Hz servem microchaves e fins de curso; até 30 Hz, mini-relés; acima de 30 Hz, recomenda-se sensor eletrônico. A ligação passo a passo, com o aviso sobre sensor de 2 fios, está em como ligar sensor no contador.
Quem alimenta o sensor
Só as versões de corrente alternada alimentam o sensor: 12 a 24 V CC até 50 mA, nas de transformador, ou 24 V CC até 115 mA, na de fonte chaveada. Na de transformador, sensor e saídas somam no máximo 65 mA: um encoder de 100 mA não cabe nela. Na versão de 12 a 30 V CC, o sensor sai da fonte do painel. Some o consumo do sensor e das saídas antes de ligar e, se passar, use fonte externa. Em todas as versões, o fusível externo é obrigatório.
Como as entradas se combinam (F1)
- só a entrada A, com bloqueio da contagem (gate);
- a entrada A conta e a B dá o sentido;
- A soma e B subtrai (diferencial), para o saldo de peças que entram e saem de uma etapa;
- A e B somam (totalização), para duas linhas que alimentam a mesma máquina;
- quadratura, para encoder de dois canais, com o F2 escolhendo a avaliação x1, x2 ou x4.
Dois sensores ligados em paralelo na mesma entrada contam a menos: quando os pulsos se sobrepõem, o contador vê um só. Para dois sensores, use A e B somando.
Para cima ou para baixo
No modo reset, o contador vai a zero e soma até o preset P2: o visor mostra quanto já foi feito. No modo set, ele vai a P2 e desconta até zero: o visor mostra quanto falta. Com F5 = 3, a contagem regressiva recarrega P2 sozinha ao chegar a zero e recomeça a cada caixa.
Quantos pulsos por segundo ele conta
Até 60 kHz em canal único e em A + B (com sinal de 24 V, cerca de 50 kHz, pelo gráfico do fabricante). Em quadratura, 30 kHz por canal em x1 e x2, e 15 kHz por canal em x4. O limite vale para a soma das entradas: se a entrada de aplicação também conta, o total não passa disso. A conta da frequência que o seu sensor ou encoder gera está em cálculo de frequência do encoder.
Parar a máquina no número: presets e pré-aviso
A máquina não para no ato: parar direto da velocidade alta faz o material passar do ponto. Por isso o Tico 772 tem dois presets com saída. O P2 é o principal, o número em que a máquina para ou corta. O P1 é o pré-aviso, que manda reduzir antes (posicionamento rápido e lento) ou passar da dosagem grossa para a fina.
Os quatro modos do P1 (F8)
| F8 | Modo do P1 no Tico 772 | Onde o sinal atua |
|---|---|---|
| F8 = 0 | absoluto | no valor de P1, contado a partir de zero |
| F8 = 1 | relativo a P2 (trail) | em P2 − P1, e acompanha o P2 quando ele muda |
| F8 = 2 | simétrico | em P2 − P1 e em P2 + P1, uma faixa de tolerância em volta da meta |
| F8 = 3 | janela | sinal 1 abaixo de P1 e sinal 2 acima de P2 |
Exemplo. Uma bobinadeira para em 1.500 espiras (P2) e precisa reduzir a velocidade 100 espiras antes. Com F8 = 1 e P1 = 100, o sinal de reduzir sai em 1.400. Se a meta sobe para 2.000, ele passa a sair em 1.900, sem ninguém mexer no P1. No modo absoluto (F8 = 0), o P1 teria de ser 1.400 e continuaria em 1.400 com a meta nova: a máquina andaria devagar por 600 espiras. E se a meta descesse abaixo de 1.400, ela nunca reduziria e passaria do ponto.
As saídas
- Relé: nas versões de 2 relés (código terminado em 2), P1 e P2 têm relé reversível; nas de 1 relé (terminado em 1), um relé e saídas a transistor. Até 250 V CA, 30 V CC e 5 A, com carga mínima de 5 V e 10 mA.
- Transistor PNP: até 50 mA em CC. É a saída certa para entrada de CLP: com a carga mínima de 10 mA, o relé não é indicado para entrada de corrente baixa.
- P0: só saída eletrônica PNP, pela saída de aplicação, até 20 mA.
- Tempo do sinal: 9 tempos fixos de 0,02 a 10 s, 3 tempos do usuário de 0,01 a 599,99 s, ou sinal mantido até o reset. A lógica pode ser invertida: o relé fica ligado em operação e cai na meta ou na falta de energia, o que também para a máquina numa falha.
Pulso curto demais pode não ser lido pelo CLP nem dar tempo ao contator de fechar. Sinal mantido onde deveria ser pulso trava a linha.
Zerar sozinho, sem perder pulso
Com F5 = 1, o contador zera sozinho ao chegar a P2 e já conta a peça seguinte, sem perder pulsos na frequência máxima. O reset externo pode ser estático (fica zerado enquanto o sinal estiver presente) ou dinâmico (zera na borda do sinal e volta a contar, mesmo que o sinal continue). Se o CLP segura o sinal de reset por centenas de milissegundos, use o dinâmico: com o estático, o que passa nesse intervalo não é contado.
Fechar lote: caixa, palete e o total da máquina
A fábrica trabalha com três números diferentes, e o Tico 772 guarda os três: o do ciclo, que zera a cada caixa; o do lote, que conta quantas caixas foram fechadas; e o total, que guarda a vida da máquina.
- Contador de lote: o P2 é o principal (por exemplo, 12 peças por caixa) e o preset de lote fecha o palete (por exemplo, 40 caixas). O lote registra quantas vezes a contagem principal chegou ao preset; não são duas contagens de pulso ao mesmo tempo.
- Totalizador: soma tudo, mesmo que o contador principal seja zerado a cada caixa, e só se zera à mão.
- Contador de dois turnos: a entrada A soma na parcial 1 e a B na parcial 2; o total é a soma (ou a diferença) das duas, e zerar uma parcial não muda o total.
- Latch and reset (pela entrada de aplicação): zera a contagem e mantém o valor anterior no visor até o próximo reset, para o operador anotar o lote que acabou enquanto o seguinte já conta.
- Corte intermediário (F16): isola o sinal principal durante um reset, para cortar e descartar um pedaço com defeito sem que o refugo conte como peça boa.
Não perder o lote na queda de energia (F17)
A memória guarda a contagem por mais de 10 anos sem energia. Quem decide se ela volta é o F17: restaurar o valor ou zerar ao ligar. Se o lote recomeça do zero depois de uma queda, o F17 está em zerar. Em entrada PNP, aparece um pulso curto nas entradas quando o aparelho liga: desligue o painel no meio de um lote e religue para ver se ele somou uma peça ou zerou.
Usar com encoder: o fator de escala, com um exemplo resolvido
O encoder dá pulsos; a fábrica quer metros. Quem converte é o fator de escala (PSC), um multiplicador de 0,0001 a 99,9999: PSC = valor que se quer no visor ÷ número de pulsos que o representam. O ponto decimal só ajuda a ler e não converte nada. Em quadratura (F1 e F2), o contador ainda desconta o recuo do material e não anda com a máquina parada vibrando.
Exemplo: roda de 200 mm e encoder de 1.000 pulsos
Roda de medição com 200 mm de perímetro e encoder incremental de 1.000 pulsos por volta, em avaliação x1 (números de exemplo):
- Cada pulso vale 200 mm ÷ 1.000 = 0,2 mm. Para o visor mostrar milímetros, PSC = 0,2000.
- Para ler em metros, mantenha o PSC = 0,2000 e ponha o ponto decimal na terceira casa. Quando a contagem chega a 1.234 mm, o visor mostra o número com o ponto na terceira casa, e você lê 1,234 m.
- Confira a frequência. A 100 m/min, a roda gira a 500 rpm, e o encoder dá 1.000 × 500 ÷ 60 = 8.333 pulsos por segundo (8,3 kHz) por canal. Cabe com folga em x1 e x2 (30 kHz por canal) e também em x4 (15 kHz por canal).
- Em x4, o mesmo encoder dá 4.000 contagens por volta. Cada uma vale 0,05 mm, e o PSC passa a 0,0500.
Com um encoder de 2.500 pulsos por volta na mesma linha, são 20.833 pulsos por segundo por canal: cabe em x1 e x2, mas não em x4. Em x4, o contador perde pulsos e mede a menos, sem aviso.
Corrigir a roda gasta
Meça uma peça longa com trena. Se o material tem 100,00 m e o contador mostra 100,30 m, o novo fator é 0,2000 × 100,00 ÷ 100,30 = 0,1994. Repita a conferência de tempos em tempos: o desgaste da roda e a pressão sobre o material mudam o perímetro efetivo. No contador mecânico de relação fixa, esse desvio não se corrige; no eletrônico, sim, pelo fator.
Duas armadilhas. Com PSC maior que 1, nem todo preset é alcançável e o contador o ajusta para o valor seguinte que ele consegue mostrar: com PSC = 5, por exemplo, um preset de 7 não é alcançável, e o contador o muda para 10. E, ao mudar o PSC, os presets são recalculados. Confira os presets depois de qualquer mudança no fator, ou a máquina corta no valor arredondado.
Para montar o conjunto de roda, encoder e contador, veja o contador de metros digital.
Trocar um SQC Veeder-Root pelo Tico 772
O SQC saiu de linha, e a Veeder-Root Brasil indica o Tico 772 no lugar dele: 0 772 202 para o SQC de 12 V e 0 772 242 para o SQC de corrente alternada (95 a 130 V ou 190 a 260 V). Os dois têm display transflectivo e 2 relés; o 0 772 202 é alimentado em 12 a 30 V CC, e o 0 772 242, em 100 a 240 V CA, por fonte chaveada. O 772 cabe no mesmo recorte de painel, mas a troca não é direta: a ligação e a programação mudam.
| Ponto | SQC | Tico 772 | O que fazer na troca |
|---|---|---|---|
| Recorte do painel | 45 mm, quadrado | 45 × 45 mm (+0,3 mm) | nada: cabe no mesmo recorte |
| Profundidade atrás do painel | 144 mm | 110 mm | nada: o 772 é 34 mm mais raso |
| Espessura do painel | 2 a 13 mm | até 11 mm | em painel de 11 a 13 mm, a troca pede adaptação |
| Fixação | braçadeira própria, sem ferramenta | fixação do 772 | refazer a fixação |
| Alimentação | 10 a 26 V CC, 95 a 130 V CA ou 190 a 260 V CA | 12 a 30 V CC (0 772 202) ou 100 a 240 V CA (0 772 242) | um SQC ligado em 10 a 12 V CC fica abaixo da faixa do 772: confira a fonte |
| NPN ou PNP | chave DIP nº 5 | F3; sai de fábrica em PNP, 8 V | programar o F3 conforme o sensor |
| Contato mecânico | até 20 Hz no modelo para contato, pulso mínimo de 25 ms | sai sem filtro (F4 = 1) | se o SQC contava relé ou fim de curso, programar F4 = 0 |
| Relé | 5 A em 120 V CA; 3 A em 240 V CA | 5 A, até 250 V CA ou 30 V CC | conferir a carga ligada |
| Borneira | própria | outra disposição | refazer a ligação pelo esquema do 772 |
| Funções | preset simples, preset duplo, preset com lote | até 3 presets, 2 relés, lote e totalizador | programar o que o SQC fazia |
Proteger a programação: a trava do teclado
Depois de programar, trave o que o operador não deve mudar. O preset é a receita da máquina: um toque errado no turno da noite muda o comprimento do corte ou zera o lote. No Tico 772, F30 a F34 travam, um a um, o reset pelo teclado, o P0, o P1, o P2 e o fator de escala. O F35 escolhe como a trava funciona: liberar segurando a tecla por 10 s, trava total, ou trava por uma chave ligada a uma entrada externa, que deixa o encarregado ajustar sem dar acesso ao operador.
Contou errado? O sintoma e o código F a conferir
| Sintoma no Tico 772 | Causa provável | Onde mexer |
|---|---|---|
| Conta a mais, de forma irregular, com relé ou fim de curso | repique do contato, sem filtro | F4 = 0 |
| Conta a menos com sensor rápido ou encoder | filtro de 30 Hz ligado | F4 = 1 |
| Não conta nada | lógica trocada (sensor NPN com a entrada em PNP) ou sinal que não passa dos limiares de 2 V e 8 V | F3; medir o sinal com o sensor acionado e desacionado |
| Não conta nada | sinal de reset ou de bloqueio (gate) presente o tempo todo | a ligação do reset; reset dinâmico |
| Conta errado com encoder | avaliação das bordas (x1, x2, x4) mal ajustada | F2 |
| Perde pulsos em alta velocidade | frequência acima do limite (15 kHz por canal em x4; cerca de 50 kHz em canal único com sinal de 24 V) | refazer a conta; passar de x4 para x2 |
| Mostra metros ou litros errados | fator de escala mal calculado | PSC, e depois os presets |
| O valor some ao desligar | zerar ao ligar ativo | F17 em restaurar |
| Soma uma peça ou zera ao energizar | pulso nas entradas ao ligar, em PNP | testar desligando no meio de um lote; conferir a entrada de reset |
| Contagem fantasma com cabo longo | ruído: acima de 30 m, ligação a rede CC ou nível TTL pedem proteção adicional | cabo curto e blindado |
O teste antes de entregar a máquina
- Confira o tipo do sensor (PNP, NPN, contato, 2 fios, Namur) e programe o F3 e o F4.
- Some o consumo do sensor e das saídas e compare com o que o contador fornece (50, 65 ou 115 mA, conforme a versão).
- Faça a conta da frequência máxima por canal, no modo escolhido, e compare com 30 kHz (x1 e x2), 15 kHz (x4) ou cerca de 50 kHz em canal único com sinal de 24 V.
- Conte 100 peças ou 10 m conhecidos e compare. Contou a mais com contato mecânico: filtro. Contou a menos com sensor rápido: tire o filtro ou reveja a frequência.
- Desligue o painel no meio de um lote e religue: o valor voltou? Somou uma peça? Zerou sozinho?
- Acione o reset pelo CLP e veja quanto tempo o sinal fica ativo; se for longo, use o reset dinâmico.
- Confira os presets depois de qualquer mudança no fator de escala.
- Trave o teclado (F30 a F35) e entregue a chave ao encarregado.
Para escolher entre o Tico 731 e o 772 pela aplicação, veja contadores Tico Hengstler: 731 ou 772. A razão de cada função, com a máquina que a criou, está em contador eletrônico industrial.
Travou na programação? Mande a foto do display
Fale com o técnico da Alpes pelo WhatsApp (41) 98440-4804 ou pelo formulário. Mande três coisas:
- a foto do display, de perto, com o código F ou a mensagem que aparece;
- a foto da etiqueta, com o código 0 772 do aparelho;
- o sensor ou encoder ligado e o que a máquina deve fazer (contar, parar, fechar lote, medir).
Com isso, dizemos qual ajuste mudar. Se ainda vai comprar, a página do Tico 772 Hengstler traz a ficha e a leitura do código.
Perguntas frequentes
Tem manual do Tico 772 em português?
Não encontramos manual do fabricante em português. Esta página é o guia da Alpes Automação, em português e organizado pelo que você quer fazer: contar, parar a máquina no número, fechar lote, ler metros com encoder e trocar um SQC. Se travar na programação, mande a foto do display pelo WhatsApp.
Por que o Tico 772 conta a mais?
Se o sinal vem de contato mecânico (relé, fim de curso, microchave), o contato repica e cada fechamento vira vários pulsos. O Tico 772 sai de fábrica sem filtro (F4 = 1). Programe F4 = 0 para ligar o filtro de 30 Hz.
Liguei o sensor e o Tico 772 não conta. O que pode ser?
Ele sai de fábrica com a entrada em PNP, nível de 8 V. Com sensor NPN, programe o F3 para NPN. Confira também se o sinal fica abaixo de 2 V desligado e acima de 8 V ligado, e se não há sinal de reset presente o tempo todo.
Como fazer o Tico 772 mostrar metros?
Pelo fator de escala (PSC): o valor que se quer no visor dividido pelo número de pulsos. Com roda de 200 mm de perímetro e encoder de 1.000 pulsos por volta em x1, PSC = 0,2000 dá milímetros; com o ponto decimal na terceira casa, a leitura fica em metros. Confira com uma medição longa e corrija o fator se a roda estiver gasta.
O Tico 772 substitui o SQC?
Sim, é a reposição indicada pela Veeder-Root Brasil: 0 772 202 no lugar do SQC de 12 V e 0 772 242 no do SQC de corrente alternada. Ele cabe no mesmo recorte de painel; a ligação e a programação mudam, e quem contava contato mecânico precisa ligar o filtro de 30 Hz.
O Versacount é programado igual ao Tico 772?
O Versacount, da Veeder-Root, e o Tico 772, da Hengstler, têm a mesma ficha técnica. Se algum código deste guia não bater com o que aparece no seu aparelho, mande a foto do display e o código da etiqueta.
Fale com a Alpes Automação
Quanto mais detalhes (modelo, código do equipamento, aplicação e quantidade), mais rápido respondemos com o orçamento certo.