- Início
- Encoder para laminação: o que mata o encoder e o
Encoder para laminação: o que mata o encoder e o que vai em cada ponto
Mande a foto ou o desenho do ponto de medição da laminação: o técnico da Alpes indica o encoder ou o resolver e, quando o caso pede fábrica, leva a Dynapar junto. Abaixo, o que mata o encoder em cada ponto.
O que a Alpes tem para isso
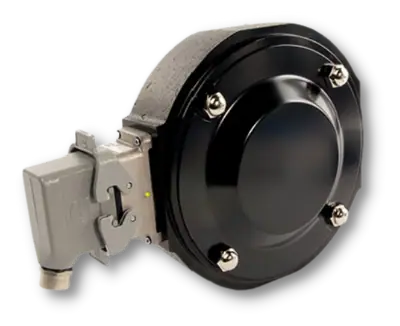
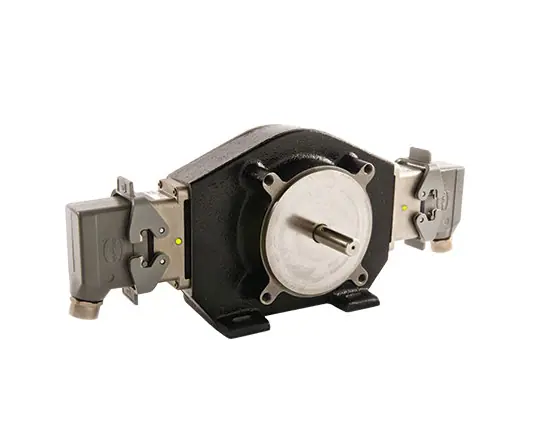
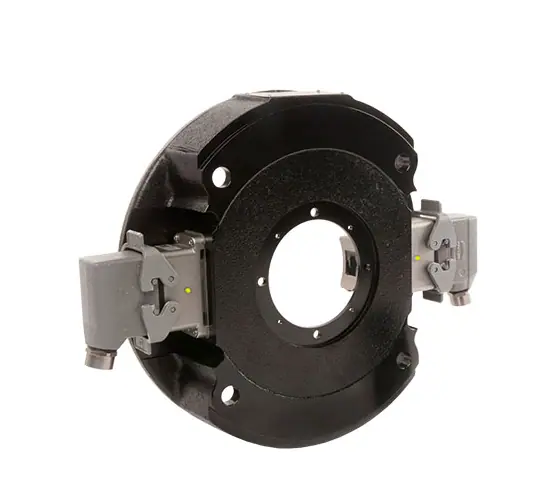
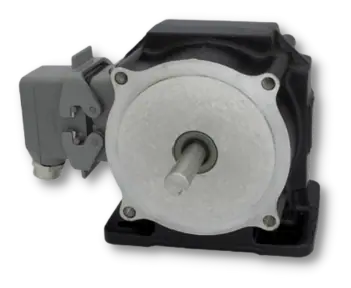
Na laminação, o encoder morre de quatro coisas: calor radiante, água de descarepação, carepa com óleo e a folga axial dos motores grandes. Segundo a Dynapar, sistemas de encoder em usina falham até 4 vezes por ano, sobretudo por cabo, acoplamento que escorrega e desalinhamento. A resposta do portfólio é o magnético sem rolamento (RIM Tach e SLIM Tach), o eixo vazado mill duty e, onde o encoder não aguenta, o resolver.
Onde fica cada encoder numa usina de laminação?
| Ponto de medição | O que mede | Requisito | Família indicada | Falha típica |
|---|---|---|---|---|
| Aciaria e lingotamento: caçamba basculante, oscilação da lingoteira, rolos extratores, corte de placas | Posição e velocidade | Calor e água | HSD35; resolver R56 onde o calor e a água passam do que o encoder aguenta | Eletrônica que não aguenta o calor |
| Laminação a quente: motores das cadeiras e da mesa de rolos | Velocidade com sincronismo | Sem rolamento; face C grande; folga axial | RIM Tach RT8 e RT1; RT6 com pé ou correia; HT55 e HT85 sem face C | Rolamento; folga axial; roda que gira no eixo na frenagem |
| Guia da tesoura | Ângulo e posição | Calor radiante e jato de descarepação | Resolver R56 | Resolver comum que dura semanas |
| Laminação a frio, decapagem, galvanização e recozimento: desbobinadeiras, bobinadeiras e rolos tensores | Velocidade, tensão por diferença de velocidade e comprimento | Eixo vazado mill duty; saída dupla; cabo longo | HSD35 (cita laminação e decapagem); HD35R com flange de 100 mm; HS35R | Cabo e conector; acoplamento que escorrega |
| Pátio: pontes rolantes de bobina e de placa | Elevação, translação e posição | Choque; posição absoluta | HSD44, HD35R e absoluto multivoltas | Choque que quebra disco, cabo e conector |
| Legado: motor CC mill duty com tacogerador | Velocidade | Troca sem refazer o acionamento | RIM Tach ou eixo vazado, com cartão de encoder no drive | Tacogerador gasto, sem peça |
A ponte rolante do pátio tem página própria: encoder para ponte rolante. A troca do tacogerador está em trocar tacogerador por encoder.
O que mata o encoder na laminação?
Calor
Calor radiante da barra e do motor que sobe pelo eixo. A NorthStar aponta que o sensor do RIM Tach sofre acima de 80 °C. O line driver 7272, comum em encoder, entra em proteção térmica: o sinal some e volta quando esfria, e cada repetição baixa o limiar. Quando o calor passa do que a eletrônica aguenta, o caminho é o resolver, que não tem eletrônica embarcada.
Água de descarepação
É o caso mais documentado. Numa linha de laminação a quente, segundo um caso publicado pela Dynapar, o resolver da guia da tesoura durava de 4 semanas a 4 meses sob calor e jato de descarepação. Cada troca levava cerca de 1 hora de linha parada. O R56 seguia funcionando 18 meses depois: de 4,5 a 18 vezes mais vida. Faça a conta com o número da sua linha: horas de parada por troca, vezes trocas por ano.
Carepa e óleo
Carepa, óleo e água cegam o disco do encoder óptico. O sensor magnetorresistivo dos NorthStar resiste a pó, sujeira, óleo e água, e o projeto sem rolamento tira de cena o rolamento, que a Dynapar aponta como a causa de falha mais frequente.
Folga axial
O eixo do motor mill duty anda para a frente e para trás. A NorthStar registra motores mill duty com folga axial de 0,109" a 0,172" (2,8 a 4,4 mm), acima do que o antigo RIM Tach 8500 aceitava. O RT6 aceita até 0,50" (12,7 mm); o HSD44 tem acoplamento isolado integrado que compensa a folga axial. No SLIM Tach, o pulso Z some com folga acima de 0,006" (0,15 mm). Meça a folga com relógio comparador antes de escolher.
Dois defeitos de montagem completam a lista: a roda do RIM Tach que gira no eixo numa frenagem forte (fure ou puncione o eixo onde o parafuso encosta) e o encoder preso na tampa do ventilador, que cede com o tempo.
Por que o cabo derruba o encoder da usina?
O cabo está entre as causas principais das falhas de usina. Três números da Dynapar explicam por quê:
- Queda de tensão: 30 m de cabo 24 AWG, a 5 V e 300 mA, entregam 3,62 V ao encoder. Alimente em 24 V um encoder de 5 a 26 V; a saída 4469 do HS35R recebe de 5 a 26 V e entrega 5 V.
- Tempo de borda: o transitório do cabo dura cerca de 300 ns a cada 30 m e limita a frequência máxima do sinal.
- Fio partido sem aviso: com um fio do par diferencial aberto, o drive continua contando, sem alarme. O HS35iQ detecta o cabo aberto, desde que a saída seja a 7272 diferencial.
O HSD35 tem conector industrial travável que se repara em campo sem solda. A escolha da saída pelo comprimento do cabo está em saída do encoder e cabo.
RIM Tach, SLIM Tach, eixo vazado ou resolver: como escolher?
- Face C de 8,5": RIM Tach RT8, sem rolamento, com folga sensor-roda de até 0,075" (1,9 mm), LED de diagnóstico e saída de alarme, de 60 a 2.400 PPR, de −40 a +100 °C.
- Face C de 12,5": RIM Tach RT1, para eixos de 0,625" a 5" (acima de 2,875", sob consulta).
- Pé, correia ou folga axial alta: RT6, com eixo, carcaça de ferro fundido dúctil e IP67.
- Pouco espaço entre motor e redutor: SLIM Tach, com perfil de 3/4" (19 mm).
- Eixo grande sem face C: HT55 (furo de 1/2" a 2-7/8") ou HT85 (furo até 4,5", 115 mm).
- Calor e água além do encoder: resolver R56 ou RF25. Para a troca de resolver, veja o guia resolver.
- Reparo sem tirar o motor: sensores e rodas NSRT; kits NRTK para atualizar o RIM Tach 8500 e o 1250 antigos.
O detalhe de cada família está em NorthStar: RIM Tach, SLIM Tach e HT.
Onde fica a siderurgia no Sul?
Em São Francisco do Sul (SC), uma usina de laminação a frio e galvanização anunciou em novembro de 2024 a ampliação de 1,6 para 2,2 milhões de toneladas por ano, com novas linhas de galvanização e de recozimento contínuo. A Alpes fica em Curitiba e atende o PR e SC de perto.
O que a Alpes tem para isso
- RIM Tach RT8 e RIM Tach 8500: face C de 8,5", sem rolamento.
- RIM Tach RT1: face C de 12,5", para os motores grandes.
- RIM Tach RT6: com eixo, para pé, correia e folga axial alta.
- Resolver R56 e R25: sem eletrônica, para calor, choque e água.
Quando não usar: o RIM Tach em motor sem face C (aí, RT6 ou HT); um encoder óptico comum de 100 G na mesa de rolos; o encoder no lugar da chave de sobrevelocidade certificada, que não está no portfólio. Eixo acima de 4,5" e projeto grande só com a Dynapar junto. SLIM Tach, HT55, HT85, HSD35, HSD44, NSRT e NRTK são importados, com prazo sob consulta.
Próximo passo
Se o rolamento do encoder quebra no motor com inversor, leia corrente no eixo. As outras aplicações estão no índice de aplicações, os tipos no guia do encoder industrial, e a linha completa em encoders Dynapar e Hengstler.
Mande a foto ou o desenho do ponto de medição
Diga o ponto (cadeira, mesa de rolos, tesoura, bobinadeira), mande a foto da plaqueta do encoder ou do resolver atual e da montagem, e informe a face C ou o diâmetro do eixo, a folga axial se souber, o PPR, a saída, o drive e o comprimento do cabo. O técnico da Alpes indica a peça e, quando o caso pede fábrica, leva a engenharia de aplicação e a Dynapar junto. Fale com o técnico da Alpes pelo WhatsApp (41) 98440-4804 ou pelo formulário.
Perguntas frequentes
Qual encoder usar no motor do laminador?
No motor mill duty com face C, o magnético sem rolamento: RIM Tach RT8 para face C de 8,5" e RT1 para 12,5". Com pé, correia ou folga axial alta, o RT6, que aceita até 0,50" (12,7 mm) de folga axial. Sem face C e com eixo grande, o HT55 ou o HT85.
Por que o encoder da laminação falha tanto?
Calor radiante, água de descarepação, carepa com óleo e folga axial dos motores grandes. A Dynapar registra que sistemas de encoder em usina falham até 4 vezes por ano, sobretudo por cabo, acoplamento que escorrega e desalinhamento.
Dá para trocar só o sensor do RIM Tach?
Dá. Os sensores e as rodas de reposição NSRT trocam só a peça danificada, sem desmontar o motor, e os kits NRTK atualizam os RIM Tach 8500 e 1250 antigos para RT8 e RT1 sem trocar a carcaça. São importados, com prazo sob consulta.
Encoder ou resolver na laminação?
O resolver não tem eletrônica embarcada, por isso aguenta calor, choque e água que o encoder não aguenta. Num caso publicado pela Dynapar, o resolver da guia da tesoura de uma laminação a quente durava de 4 semanas a 4 meses, e o R56 seguia funcionando 18 meses depois.
O que a folga axial do motor faz com o encoder?
Se o eixo anda para a frente e para trás mais do que o encoder tolera, o sinal fica intermitente. Alguns motores mill duty têm de 2,8 a 4,4 mm (0,109" a 0,172") de folga axial, acima do que o antigo RIM Tach 8500 aceitava. O RT6 aceita até 12,7 mm, e o HSD44 compensa a folga com acoplamento integrado.
Fale com a Alpes Automação
Quanto mais detalhes (modelo, código do equipamento, aplicação e quantidade), mais rápido respondemos com o orçamento certo.